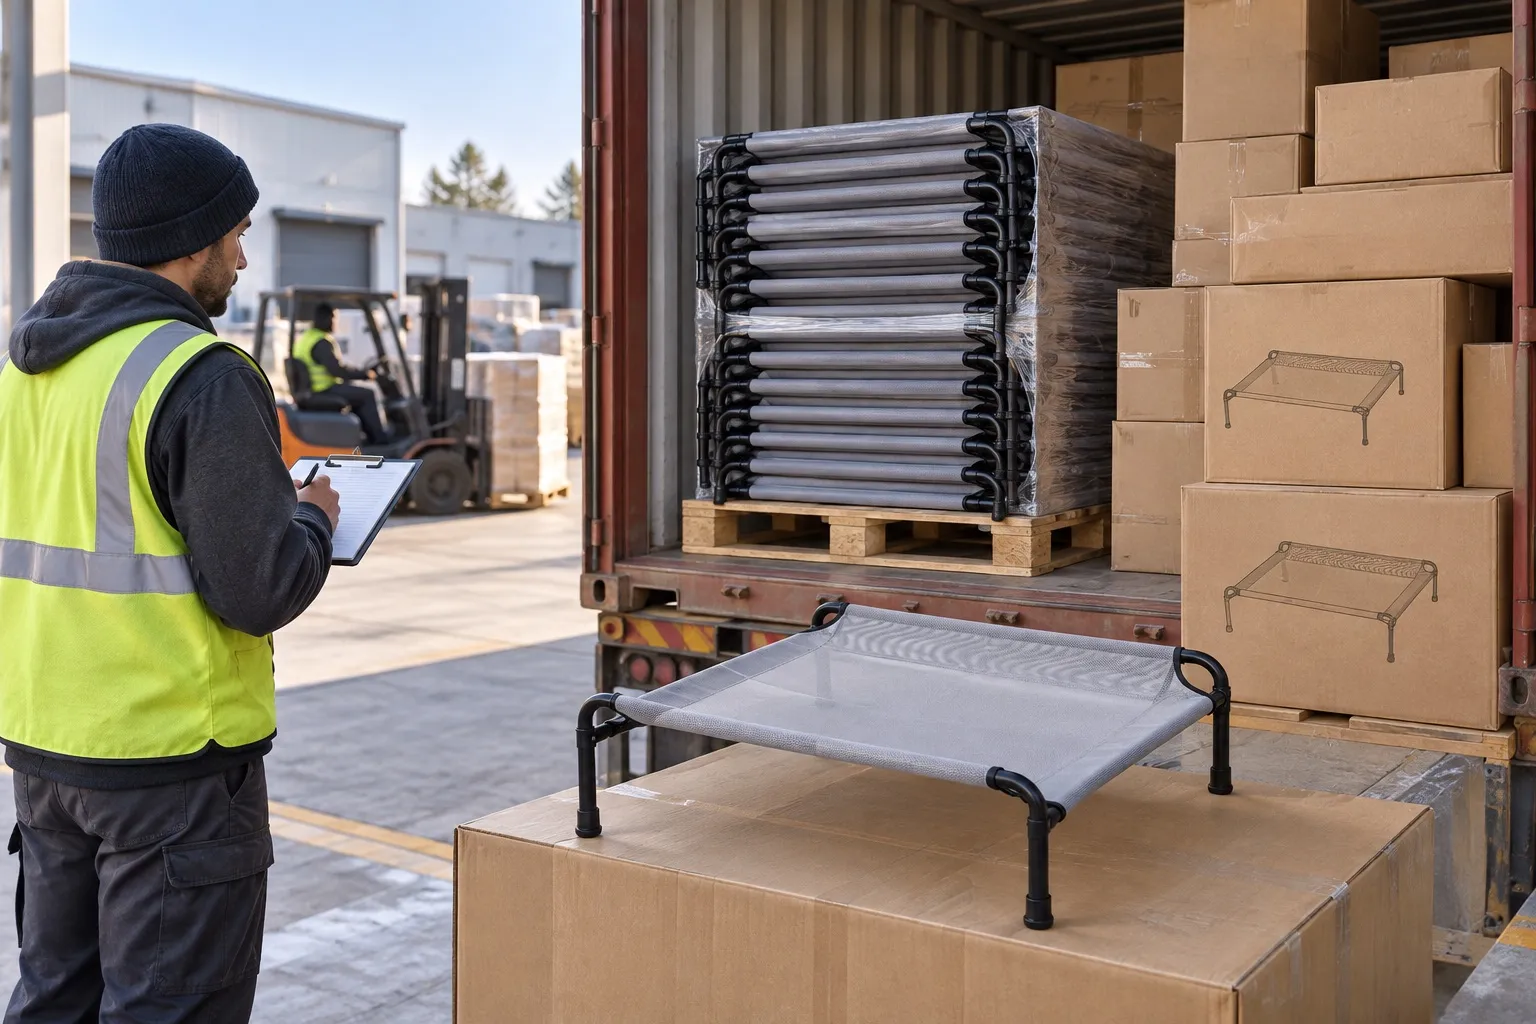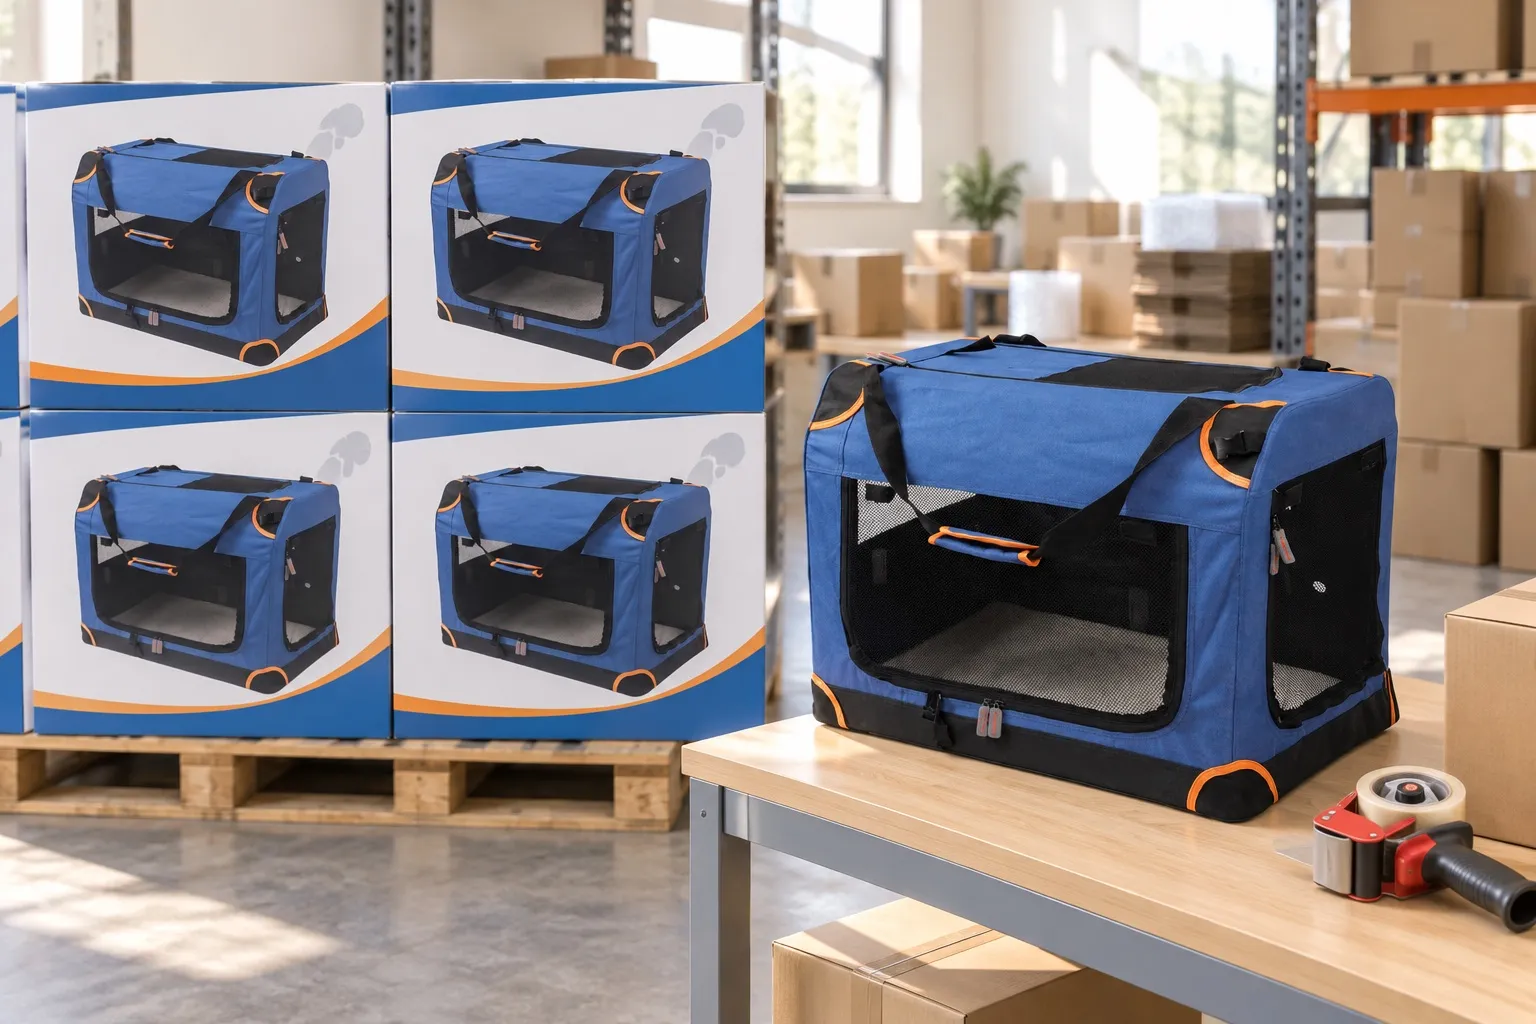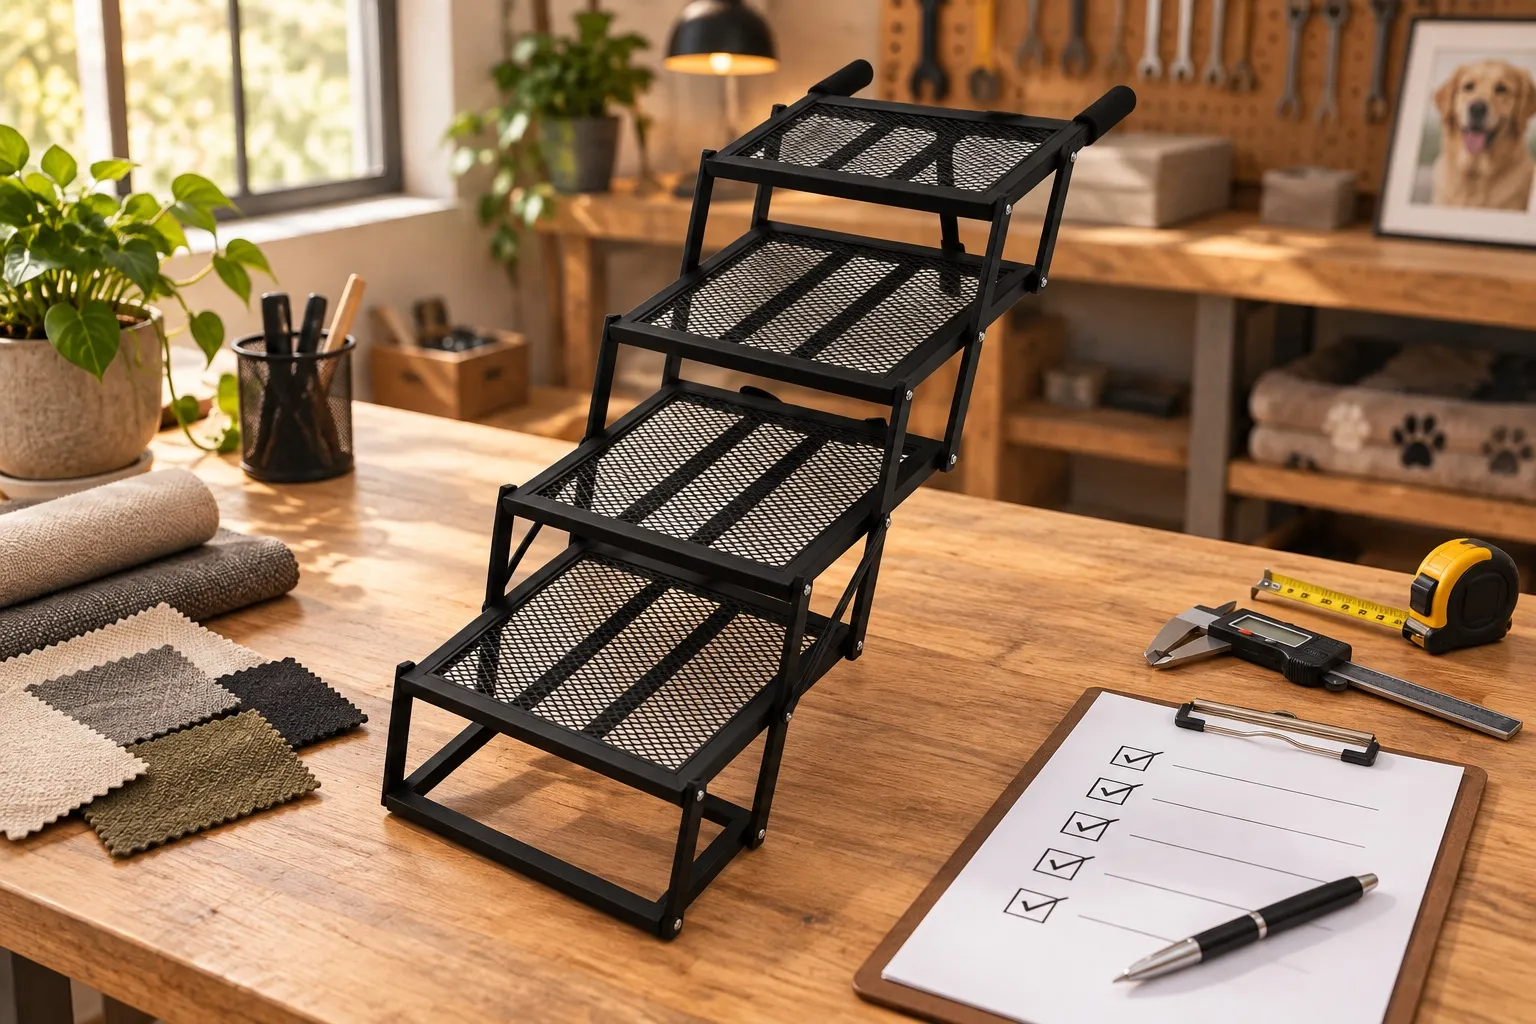
O controle de qualidade falha nos critérios de aceitação, não na inspeção. A maioria dos compradores escreve “boa qualidade” em um pedido de compra, o que é inexequível. Este artigo lhe dá critérios testáveis por família de produto na categoria pet — copie-os em seu PO e toda conversa de fábrica muda imediatamente, porque agora a qualidade tem números.
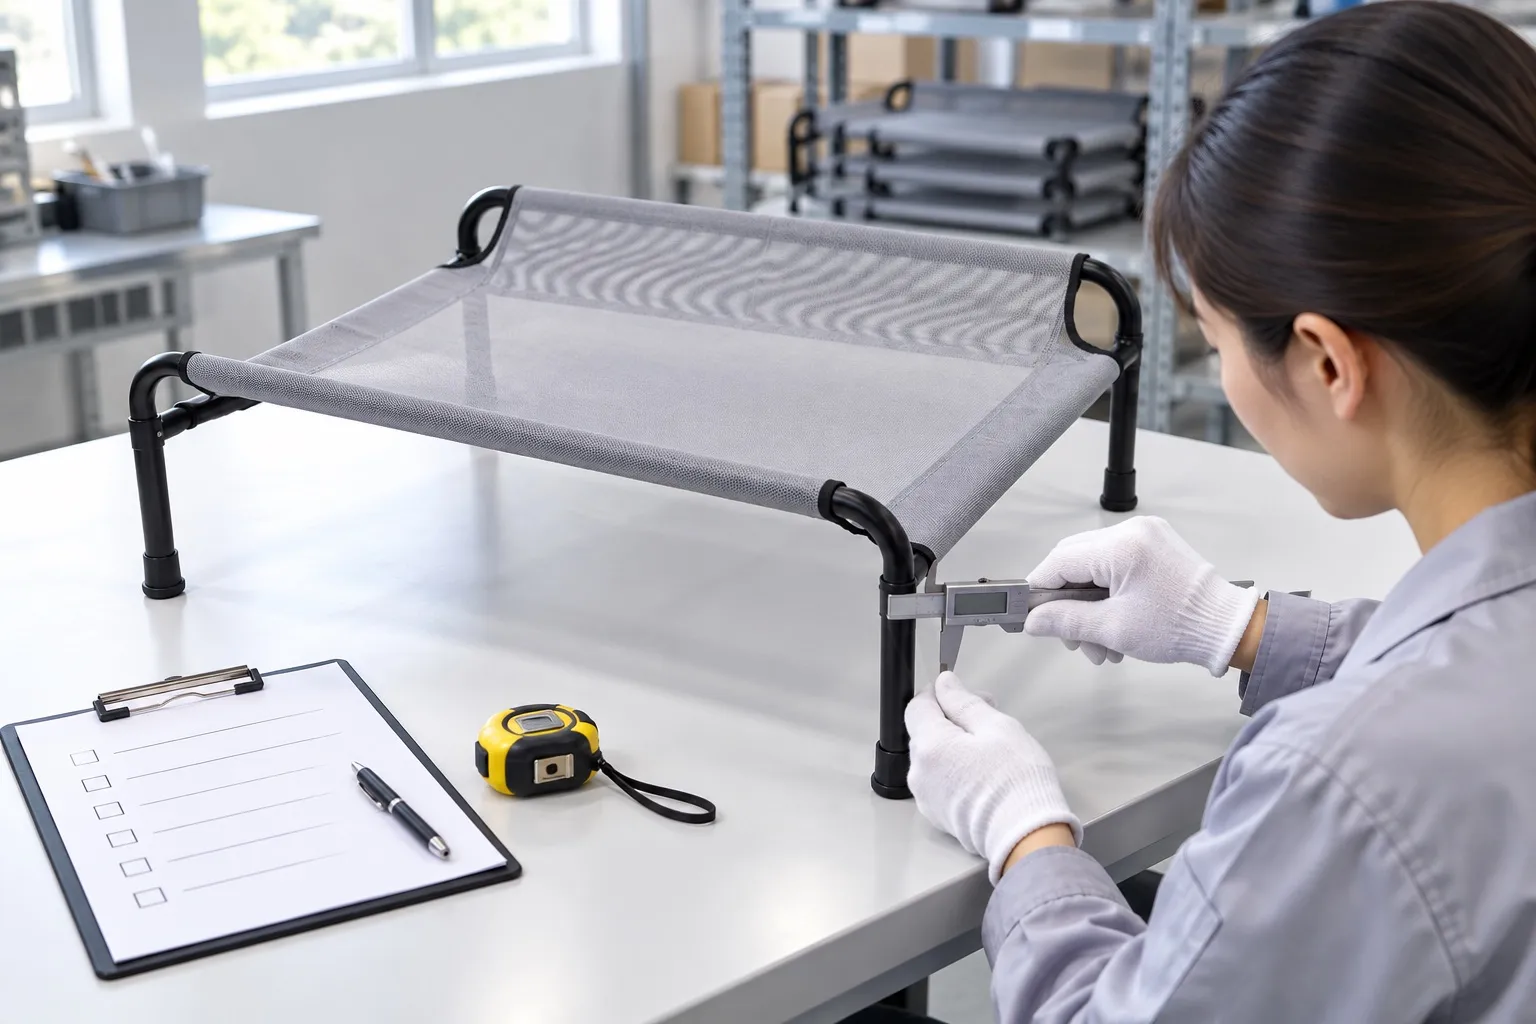
Camas e berços elevados: estrutura primeiro
- Teste de carga estática: carregue o centro da cama com 2× sua capacidade nominal por 24 horas. Aceitação: nenhuma deformação da estrutura, nenhum rasgo de tecido ou falha de costura, pernas ainda quadradas.
- Verificação da junta do canto: teste de torque em cada junta da perna; oscilação além de alguns graus após a carga significa um conector fraco que falhará em campo.
- Tecido: confirme denier e revestimento por escrito (ex.: 600D PVC Oxford ou 1×1 Textilene) e verifique contra a amostra golden por peso por metro quadrado.
- Estabilidade de altura: meça a altura da perna nos quatro cantos antes e depois da carga; variação acima de 5mm indica dobra.
Um ponto de referência útil: nossa linha de berços elevados cobre classificações de carga de cerca de 15 kg até 80 kg dependendo do tamanho e do material da estrutura, e a lógica de aceitação acima é exatamente como tais classificações são verificadas em vez de inventadas.
Rampas e escadas: a superfície de falha é a aderência
- Teste de carga no meio do vão: rampas falham no meio, não nas extremidades. Carregue 1,5× a capacidade nominal no ponto médio; aceitação é nenhuma dobra permanente.
- Deslizamento de superfície: faça um teste equivalente a pata seca (almofada de borracha) na superfície de caminhada no ângulo máximo de inclinação; a superfície deve resistir ao deslizamento sob pressão descendente.
- Teste de ciclo da dobradiça: dobre e desdobre 50 ciclos; dobradiças devem não apresentar rachaduras e travar positivamente na extensão total.
- Acabamento das bordas: todas as bordas arredondadas ou tampadas — patas de pets encontram bordas afiadas antes dos donos, e as avaliações as encontrarão antes disso.
Caixas macias: costura e zíperes carregam a carga
- Densidade de costura: mínimo de 5-7 pontos por centímetro nas costuras de carga; reta, sem pontos pulados, bartacks em cada ponto de estresse.
- Ciclo do zíper: 100 ciclos de abrir/fechar com o zíper sob tensão leve; corredores devem permanecer presos e os dentes não devem separar.
- Fadiga da estrutura: dobre, embale, desdobre 20 ciclos — a estrutura deve montar de forma idêntica na vigésima tentativa.
- Integridade da malha: 1×1 Textilene ou equivalente, sem corridas, firmemente colada em todas as bordas (um painel de malha que solta em um canto falhará em trânsito).
Barracas e produtos de cobertura: o clima é o teste
- Tecido da cobertura: 190T taffeta ou melhor com um revestimento impermeável declarado; verifique fita de costura ou costuras seladas no painel do teto.
- Teste da vara: varas de fibra de vidro flexionadas até o ângulo de inserção 30 vezes; nenhum branqueamento (trinca de fibra) na dobra.
- Tempo de montagem: um usuário novo deve montar dentro do tempo declarado em sua embalagem — cronometre com três pessoas diferentes.
- Comportamento ao vento: pontos de estaca reforçados; pontos de ancoragem testados com uma tração de 15kg sem rasgo do tecido no fixador.
Verificações universais em todos os produtos pet
- Conformidade química: materiais devem atender REACH para a UE e CA Prop 65 para a Califórnia; laudos devem ser rastreáveis a lotes de material, não apenas famílias de produto.
- Verificação de odor: cheiro químico forte fora da caixa é gerador de devoluções; produtos arejados devem ficar neutros em 48 horas.
- Queda de embalagem: caixas embaladas caídas em um canto, uma borda e uma face a partir de 80cm; o conteúdo deve sobreviver com apenas dano cosmético de embalagem.
- Precisão de rótulo: teste de leitura de código de barras em cada caixa; rótulos GS1 errados são o erro trivial mais caro no varejo.
- Amostragem AQL: para pedidos em volume, inspecione por AQL 2.5 major / 4.0 minor em vez de inspecionar tudo ou nada.
- Relatório fotográfico pré-envio: caixas embaladas, etiquetas de código de barras e uma amostra de produtos acabados fotografados e arquivados antes de o saldo ser liberado — a evidência de que o seu gatilho de pagamento e qualquer reclamação futura vão depender.
Como fazer as fábricas se importarem
Anexe este checklist ao seu pedido de compra e referencie-o na etapa de inspeção: critérios de aceitação no PO se tornam a definição de “defeito” durante a inspeção, o que torna o momento do pagamento do saldo objetivo. Fábricas com sistemas de QC reais — verificações de material de entrada, inspeção em processo e inspeção pré-envio — vão receber a clareza bem; seus processos já produzem esses registros. Fábricas que resistem estão descrevendo sua própria capacidade.
Padrões de qualidade também são uma ferramenta de posicionamento: o mesmo berço que é “uma cama barata” se torna “um berço testado para carga, pronto para conformidade” no momento em que os critérios são documentados — e essa diferença é exatamente o que compradores de varejo e marketplaces recompensam. Para ver como documentamos especificações por modelo, navegue as linhas de barraca e caixa onde dados de embalagem e classificações são publicados na página.