Qualitätskontrolle scheitert an den Abnahmekriterien, nicht an der Inspektion. Die meisten Käufer schreiben „gute Qualität“ in einen Kaufauftrag, was nicht durchsetzbar ist. Dieser Artikel gibt Ihnen prüfbare Kriterien pro Produktfamilie in der Tierkategorie — kopieren Sie sie in Ihren PO, und jedes Fabrikgespräch ändert sich sofort, weil Qualität nun Zahlen hat.
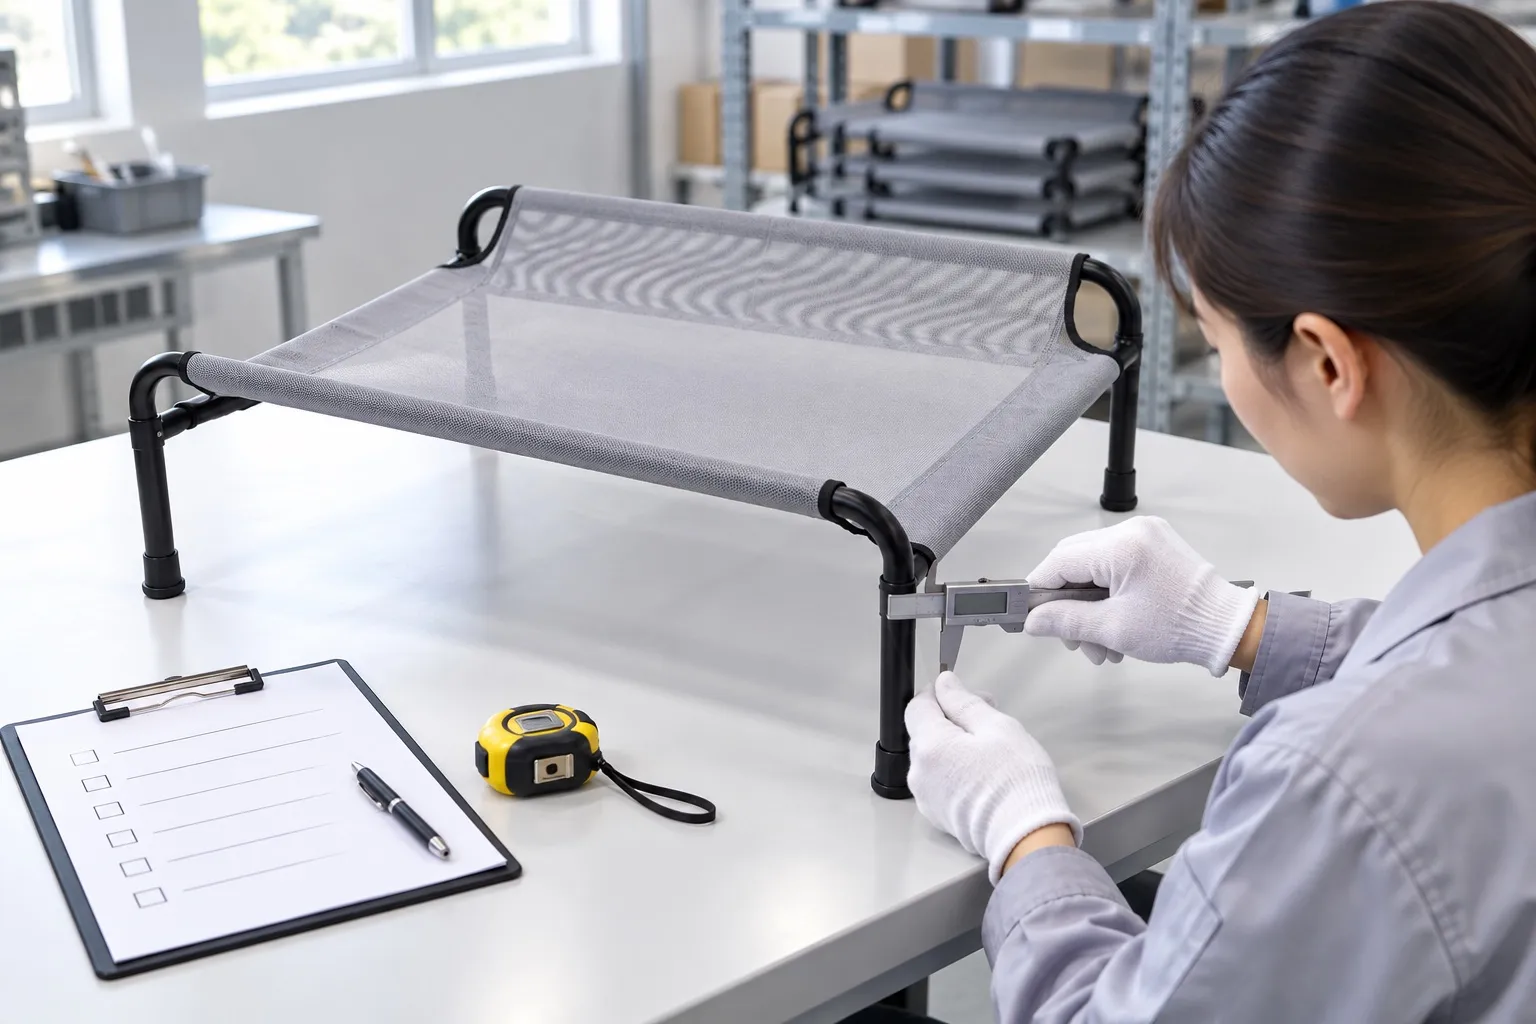
Erhöhte Betten und Cots: zuerst die Struktur
- Statische Lastprüfung: belasten Sie die Bettmitte mit dem 2-Fachen der Nennkapazität für 24 Stunden. Annahme: keine Rahmenverformung, kein Stoffriss oder Nahtversagen, Beine weiterhin im rechten Winkel.
- Eckverbindungsprüfung: Drehmomentprüfung jeder Beinverbindung; Wackeln über wenige Grad nach Last bedeutet eine schwache Verbindung, die im Feld versagt.
- Stoff: beschreiben Sie Denier und Beschichtung schriftlich (z. B. 600D PVC Oxford oder 1×1 Textilene) und prüfen Sie am Golden Sample nach Gramm pro Quadratmeter.
- Höhenstabilität: messen Sie die Beinhöhe an allen vier Ecken vor und nach der Last; mehr als 5mm Abweichung deutet auf Biegung hin.
Ein nützlicher Anhaltspunkt: unser Sortiment erhöhter Cots deckt Nennlasten von etwa 15 kg bis 80 kg je nach Größe und Rahmenmaterial ab, und die obige Annahmelogik ist genau das, wie solche Werte verifiziert statt erfunden werden.
Rampen und Treppen: Die Versagensfläche ist der Griff
- Lastprüfung in der Mitte: Rampen versagen in der Mitte, nicht an den Enden. Belasten Sie das 1,5-Fache der Nennkapazität am Mittelpunkt; Annahme ist keine dauerhafte Biegung.
- Oberflächenrutsch: führen Sie einen trockenen, pfotenäquivalenten Test (Gummipad) auf der Lauffläche beim maximalen Neigungswinkel durch; die Oberfläche muss unter Druck von oben dem Verrutschen widerstehen.
- Scharniertest: falten Sie 50 Zyklen auf und zu; Scharniere dürfen keine Risse zeigen und müssen bei voller Ausdehnung positiv einrasten.
- Kantenfinish: alle Kanten abgerundet oder gekappt — Pfoten finden scharfe Kanten, bevor es Besitzer tun, und Bewertungen finden sie noch davor.
Weiche Transportboxen: Nähte und Reißverschlüsse tragen die Last
- Stichdichte: mindestens 5-7 Stiche pro Zentimeter an Lastnähten; gerade, keine ausgelassenen Stiche, Bartacks an jedem Spannpunkt.
- Reißverschlusstest: 100 Öffnungs-/Schließzyklen mit leichter Spannung am Reißverschluss; Läufer müssen verbunden bleiben und Zähne dürfen sich nicht trennen.
- Rahmenermüdung: falten, packen, entfalten Sie 20 Zyklen — der Rahmen sollte beim zwanzigsten Versuch identisch zusammenbauen.
- Maschenintegrität: 1×1 Textilene oder gleichwertig, keine Läufer, fest auf allen Kanten verbunden (ein Maschenpanel, das an einer Ecke abreißt, versagt im Transit).
Zelte und Dachprodukte: Das Wetter ist der Test
- Dachstoff: 190T Taffeta oder besser mit angegebener wasserdichter Beschichtung; prüfen Sie Nahtabklebung oder versiegelte Nähte am Dachpanel.
- Gestängetest: Fiberglasstangen 30 Mal bis zum Einführwinkel gebogen; keine Weißung (Faserbruch) an der Biegung.
- Aufbauzeit: ein neuer Nutzer sollte innerhalb der auf Ihrer Verpackung angegebenen Zeit aufbauen — messen Sie es mit drei verschiedenen Personen.
- Windverhalten: Heringpunkte verstärkt; Verankerungspunkte mit einem Zug von 15kg geprüft, ohne dass der Stoff an der Befestigung reißt.
Universelle Prüfungen für alle Tierprodukte
- Chemische Konformität: Materialien sollten REACH für die EU und CA Prop 65 für Kalifornien erfüllen; Berichte sollten bis zu Materialchargen zurückverfolgbar sein, nicht nur bis zu Produktfamilien.
- Geruchsprüfung: starker chemischer Geruch aus der Verpackung erzeugt Retouren; gelüftete Produkte sollten innerhalb von 48 Stunden neutral sein.
- Verpackungsfall: verpackte Kartons werden auf eine Ecke, eine Kante und eine Fläche aus 80cm fallen gelassen; der Inhalt muss mit nur kosmetischem Verpackungsschaden überstehen.
- Etikettengenauigkeit: Barcode-Scan-Test auf jedem Karton; falsche GS1-Etiketten sind der teuerste triviale Fehler im Einzelhandel.
- AQL-Stichprobe: bei Großbestellungen prüfen Sie nach AQL 2.5 major / 4.0 minor statt alles oder nichts zu prüfen.
- Vorversand-Fotoreport: gepackte Kartons, Strichcodelabels und eine Probe fertiger Waren werden fotografiert und archiviert, bevor der Restbetrag bewegt wird — der Nachweis, auf den Ihr Zahlungsauslöser und jede spätere Reklamation sich stützen.
Wie Sie Fabriken zur Sorgfalt bringen
Hängen Sie diese Checkliste an Ihren Kaufauftrag und referenzieren Sie sie in der Inspektionsphase: Abnahmekriterien im PO werden zur Definition von „Defekt“ während der Inspektion, was den Moment der Restzahlung objektiv macht. Fabriken mit echten QC-Systemen — Eingangsmaterialprüfung, Produktionsprüfung und Versandvorabprüfung — begrüßen die Klarheit; ihre Prozesse erzeugen diese Aufzeichnungen bereits. Fabriken, die Widerstand leisten, beschreiben ihre eigene Fähigkeit.
Qualitätsstandards sind auch ein Positionierungsinstrument: derselbe Cot, der „ein billiges Bett“ ist, wird in dem Moment, wo Kriterien dokumentiert sind, zu „einem lastgeprüften, compliance-bereiten Cot“ — und genau diesen Unterschied belohnen Einzelhandelskäufer und Marktplätze. Um zu sehen, wie wir Spezifikationen pro Modell dokumentieren, sehen Sie sich die Zelt- und Transportbox-Linien an, wo Verpackungsdaten und Nennwerte seitenintern veröffentlicht sind.